-

+86-13404286222
-


Pýtať sa teraz
+86-13404286222
Pýtať sa teraz
4-tonový valec kompresora s toleranciou vŕtania 0,04 mm a 11-týždňovým oknom inštalácie odhalí slabý dodávateľský reťazec za približne desať minút. Veľké časti zriedkavo zlyhajú vo fáze kreslenia. Zlyhajú pri treťom prefixovaní, keď sa nulový bod posunul a žiadny dokument nepreukazuje, kde do procesu vstúpila chyba.
Táto príručka je pracovnou metódou kupujúceho pri získavaní služieb obrábania veľkých komponentov pre priemyselné zariadenia: čo skutočne pokrýva rozsah, ako čítať obálku stroja, čo musí systém kvality preukázať na papieri a kam skutočne plynú týždne medzi uvoľnením výkresu a odoslaním.
Služby obrábania veľkých komponentov pokrývajú dokončovacie obrábanie a certifikáciu rozmerov odlievaných, kovaných alebo zváraných dielov s hmotnosťou približne 500 kg až 20 ton, ktoré sa nehodia alebo nedodržiavajú toleranciu na štandardných vertikálnych obrábacích centrách.
Váha rozhoduje o tom, ktorý žeriav si zarezervovať. Obrobený prvok rozhoduje o tom, ktorý dodávateľ môže ponúknuť ponuku, pretože kruhovitosť otvoru, rovnobežnosť prírub a profil zubov si vyžadujú iný obrábací stroj a inú metódu kontroly.
| Skupina komponentov | Pracovná hmotnosť | Kritické strojové vlastnosti | Zameranie inšpekcie |
| Valce kompresora a telesá valcov | 1 až 5 t | Kruhosť vývrtu, sústrednosť, tesniace plochy | Meranie vŕtania, CMM, penetračné skúšky |
| Telesá zabraňujúce výbuchu | 2 až 8 t | Rovinnosť dutiny barana, tesniace otvory | Ultrazvuková skúška, tlaková skúška |
| Príruby hlavného hriadeľa veternej energie | 3 až 12 t | Rozstup kružnice skrutiek, rovnobežnosť prírub | Ultrazvukové testovanie, laserové sledovanie |
| Príslušenstvo pre parné turbíny | 1 až 6 t | Priemery čapu, profily drážok čepele | Testovanie magnetických častíc, kontroly kruhovitosti |
| Valčeky a univerzálne ložiskové sedlá | 0,5 až 8 t | Vonkajší priemer valcovitosti, ložisko lícuje | Meranie tvrdosti a drsnosti |
| Ozubené hrebene a prevody | 0,3 až 3 t | Profil zubov, kumulatívna rozteč | Meranie ozubených kolies, testovanie magnetických častíc |
Veľký valec kompresora ukazuje, prečo na poradí záleží. Odliatok sa nerovnomerne ochladzuje, preto ho kompetentná dielňa predvŕta, nechá napätie ustáliť a potom dokončí vývrt na stroji, ktorý zachová rovnaký základ.
 Odlievanie výrobcov skríň kompresorov Veľké kompresory zvyčajne využívajú vysokovýkonné konštrukčné návrhy, ktoré dokážu vydržať vysoké zaťaženie, a preto majú silné možnosti nepretržitej prevádzky. Reklama... Zobraziť produkt →
Ak dodávateľ nemôže opísať postupnosť hrubej povrchovej úpravy v prvom technickom rozhovore, uvádza diel, ktorý predtým neobrábal, bez ohľadu na to, čo ich katalóg uvádza.
Obálka stroja diskvalifikuje viac dodávateľov ako cena. Vyvrtávačka s dlhým zdvihom, stôl dimenzovaný na hmotnosť obrobku a žeriav, ktorý môže súčiastku otáčať, sú vstupným lístkom, nie rozlišovacím znakom.
Schopný obchod prevádzkuje kombináciu zariadení namiesto jedného hrdinského stroja: horizontálne obrábacie centrá, portálové obrábacie centrá, CNC vyvrtávačky, vysokorýchlostné CNC vertikálne sústruhy a vertikálne sústružnícke centrá. Každý typ vlastní inú skupinu funkcií a ich prekrývanie je to, čo drží prácu mimo kritickej cesty.
Týchto päť odpovedí oddeľuje obchody, ktoré majú toleranciu na viactonové diely, od obchodov, ktoré vlastnia iba veľký stroj. Dodávateľ, ktorý uvádza presnosť stroja 8 mikrometrov, by mal byť schopný vysvetliť, ako toto číslo prežije tri operácie na tom istom obrobku.
Kvalita materiálu môže pridať alebo ubrať dva týždne strojového času, pretože žiaruvzdorné zliatiny režú zlomkom rýchlostí uhlíkovej ocele a tvrdnú v momente, keď rýchlosť posuvu zaváha.
| Materiál | Rezná rýchlosť v porovnaní s oceľou 1045 | Hlavné riziko obrábania | Typické použitie |
| Uhlíková oceľ a tvárna liatina | 100 percent | Vŕzganie na tenkých rezoch | Telesá valcov, skrine kompresorov |
| Duplexná nehrdzavejúca 2205 | 40 až 50 percent | Pracovné kalenie pri nízkom posuve | Príruby, objímky, hriadele |
| Inconel 718 (UNS N07718 / 2.4668) | 20 až 30 percent | Rýchle opotrebovanie vrúbkov na nástrojoch | Výkovky, puzdrá, vysokoteplotné objímky |
| Haynes 188 (UNS R30188 / GH5188) | 15 až 25 percent | Brúsna zliatina kobaltu, slabé lámanie triesok | Plech, pás a tyč pre vysokoteplotné použitie |
Tieto multiplikátory sú plánované čísla, nie marketingové tvrdenia. Obchod, ktorý cituje Inconel 718 pri rýchlosti rezania uhlíkovej ocele, ho buď nikdy neobrábal, alebo má v úmysle prísť o peniaze na objednávke.
Špeciálne triedy tiež vyžadujú dodávateľský reťazec za strojom. Výkovky a opracované diely z Inconel 718, Haynes 188 a duplex 2205 správať sa na špičke odlišne a dodávateľ by mal byť schopný zobraziť údaje o rezaní a referencie predchádzajúcej práce pre každú triedu, namiesto toho, aby ich považoval za jednu kategóriu.
 Výrobcovia spracovania výkovkov odliatkov Kovanie a odlievanie sú dôležité metódy spracovania kovov v priemysle a majú široké uplatnenie. Majú výrazné rozdiely v... Zobraziť produkt →
Skôr ako sa opýtate na cenu, požiadajte o plán kontroly a testov. ITP je jediný dokument, ktorý určuje zodpovednosť za každú dimenziu a dodávateľ, ktorý ho nemôže vydať do jedného dňa, ho nevydá ani pod časovým tlakom.
Funkčný systém pre veľké diely zahŕňa testovanie magnetickými časticami a ultrazvukom, testovanie tvrdosti, meranie drsnosti povrchu a kalibrované mikrometre a posuvné meradlá podľa zdokumentovaného kalibračného plánu. Vyškolení inšpektori na plný úväzok sú dôležitejší ako zoznam prístrojov, pretože viactonové diely sa kontrolujú v etapách a nie až na konci.
Referenčné projekty skracujú hodnotenie. Dodávatelia dodávajúci etablovaným výrobcom zariadení, ako sú DANIELI, KOBELCO, ANDRITZ a ROSS, už prešli auditmi, ktoré väčšina kupujúcich nedokáže reprodukovať počas jedinej návštevy. Procesná disciplína za sebou vysoko presné obrábanie veľkých komponentov je tiež spravodlivým kontrolným zoznamom na porovnanie s vlastným písomným postupom dodávateľa.
Časti kritické z hľadiska bezpečnosti opäť zvyšujú latku. Pred odoslaním je telo ochranného zariadenia skontrolované ultrazvukom a tlakovým testom a spolu s dielom putuje aj papier.
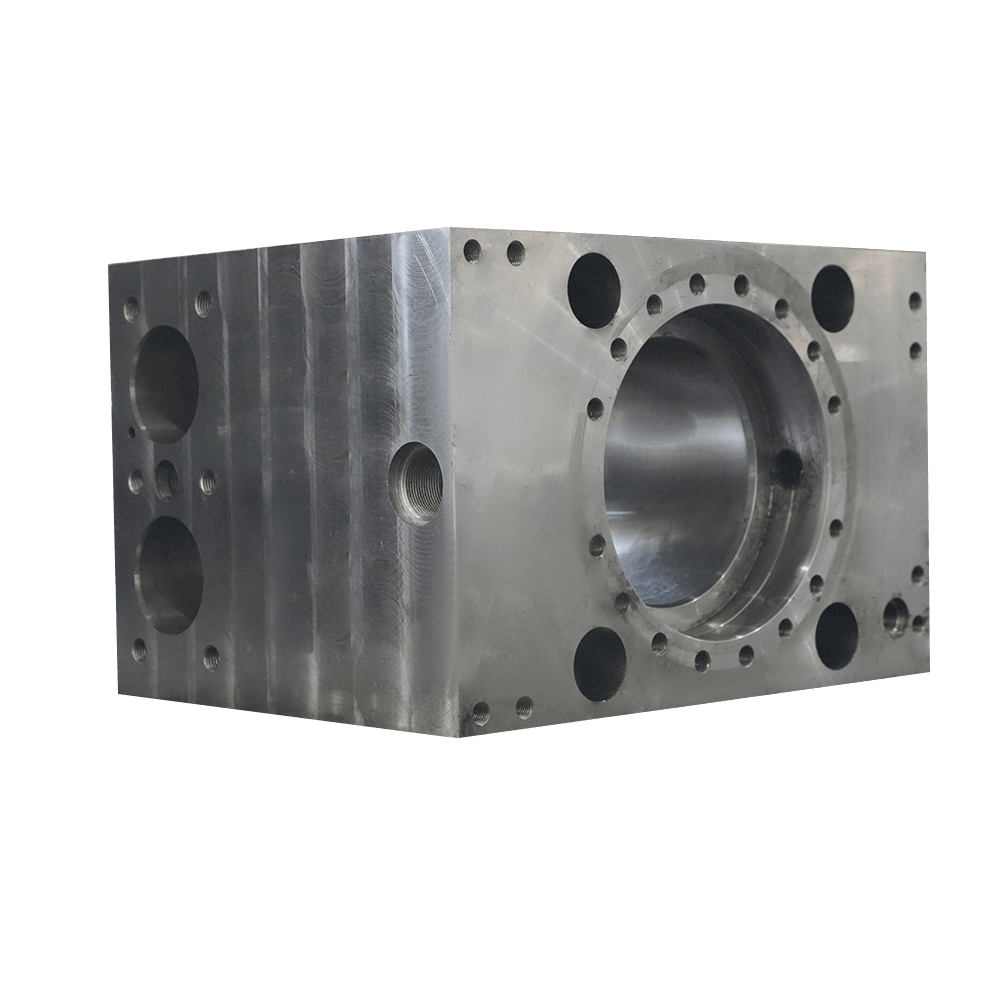 Výrobcovia zabraňujúci vyfukovaniu ropných vrtov Ochrana proti vytekaniu ropných vrtov Zobraziť viac Zobraziť produkt →
Obrábaný komponent s hmotnosťou 3 až 5 ton zvyčajne potrebuje 14 až 18 týždňov od uvoľnenia výkresu po odoslanie a odlievanie alebo kovanie spotrebuje najväčšiu časť tohto času.
Prenasledovanie strojárne len zriedka zachráni plán, pretože hrubé obrábanie čaká na uvoľnenie napätia a dokončovanie čaká na hrubý rez, aby uvoľnil zostávajúce skreslenie. Dokumentácia, NDT a balenie môžu prebiehať súbežne s finálnym prechodom a toto prekrytie je tam, kde je reálne možné získať jeden alebo dva týždne.
Rozhodujúcou otázkou nie je, kto nájde stroj, ale kto podpíše správu o rozmeroch, keď vývrt prekročí toleranciu.
Praktickým argumentom je zodpovednosť jedného zdroja. Keď polotovar a hotový diel pochádzajú od tej istej organizácie, nesúlad má jedného vlastníka namiesto troch a nápravné opatrenie pristane skôr v procese ako v zmluve. Sprostredkovatelia stále dobre fungujú pre štandardné diely s uzavretými špecifikáciami a veľkorysými toleranciami.
Naplánujte si 14 až 18 týždňov od uvoľnenia výkresu pre komponent s hmotnosťou 3 až 5 ton. Odlievanie alebo kovanie trvá približne 5 až 6 týždňov, dokončenie 3 až 4 týždne a kontrola s dokumentáciou približne 1 týždeň. Nové vzory pridávajú 2 až 3 týždne.
Presnosť stroja asi 8 mikrometrov je dosiahnuteľná na dobre udržiavanom vyvrtávacom alebo portálovom centre, ale tolerancia dielov závisí od počtu nastavení a tepelnej kontroly. Realistické hotové tolerancie pre otvory a uloženia ložísk na viactonových dieloch sú v pásme 0,02 až 0,05 mm, keď diel zostane vo vnútri jednej referenčnej reťaze.
Akákoľvek kvalita niklu, kobaltu alebo duplexu. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) a duplexná nehrdzavejúca 2205 rezajú pri 15 až 50 percent rýchlosti uhlíkovej ocele a rýchlo vytvrdzujú. Požiadajte o údaje o rezaní a referenciu predchádzajúcej práce v rovnakej triede.
Zádržné body, zoznam prístrojov so stavom kalibrácie, akceptačné kritériá na výkres, NDT metódy a pokrytie, sledovateľnosť materiálu podľa tepelného čísla a meno osoby, ktorá podpisuje konečné uvoľnenie.
 16 Dayuanli Road, Yunting Street, Jiangyin City, provincia Jiangsu, Čína
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Vlastné veľké komponenty výrobcovia mechanického spracovania